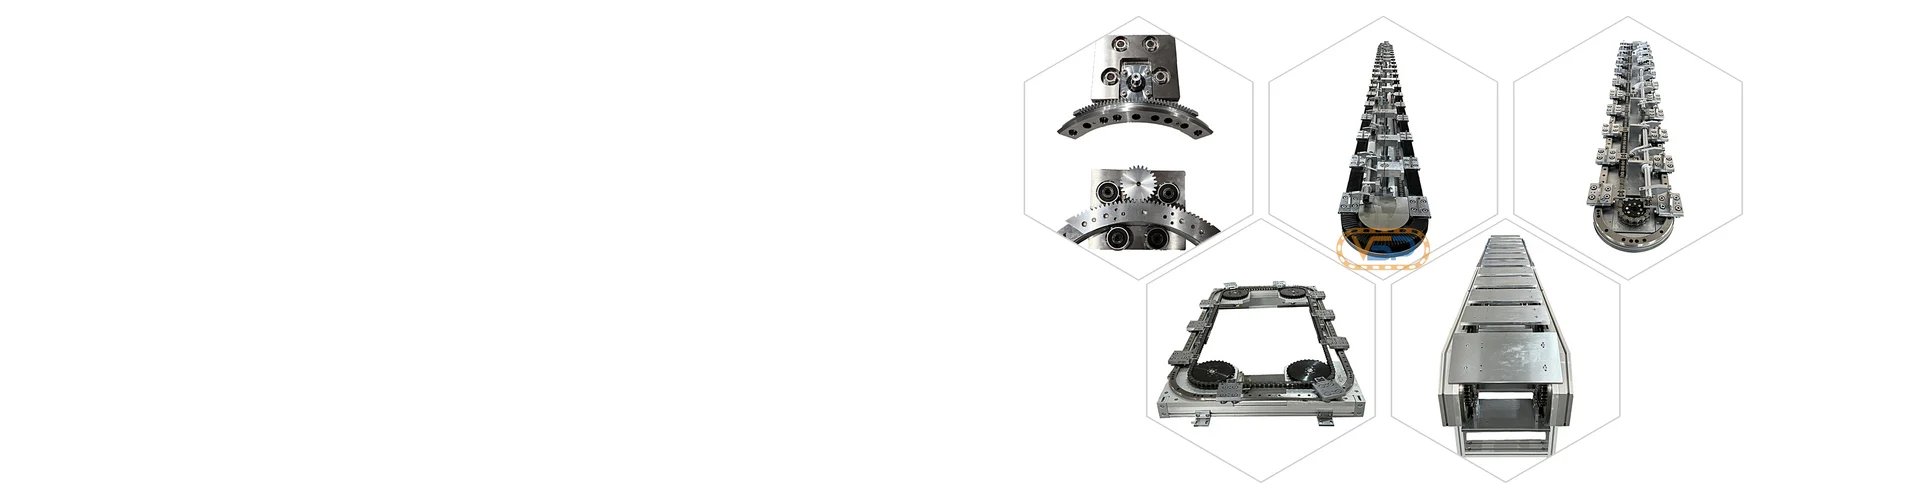
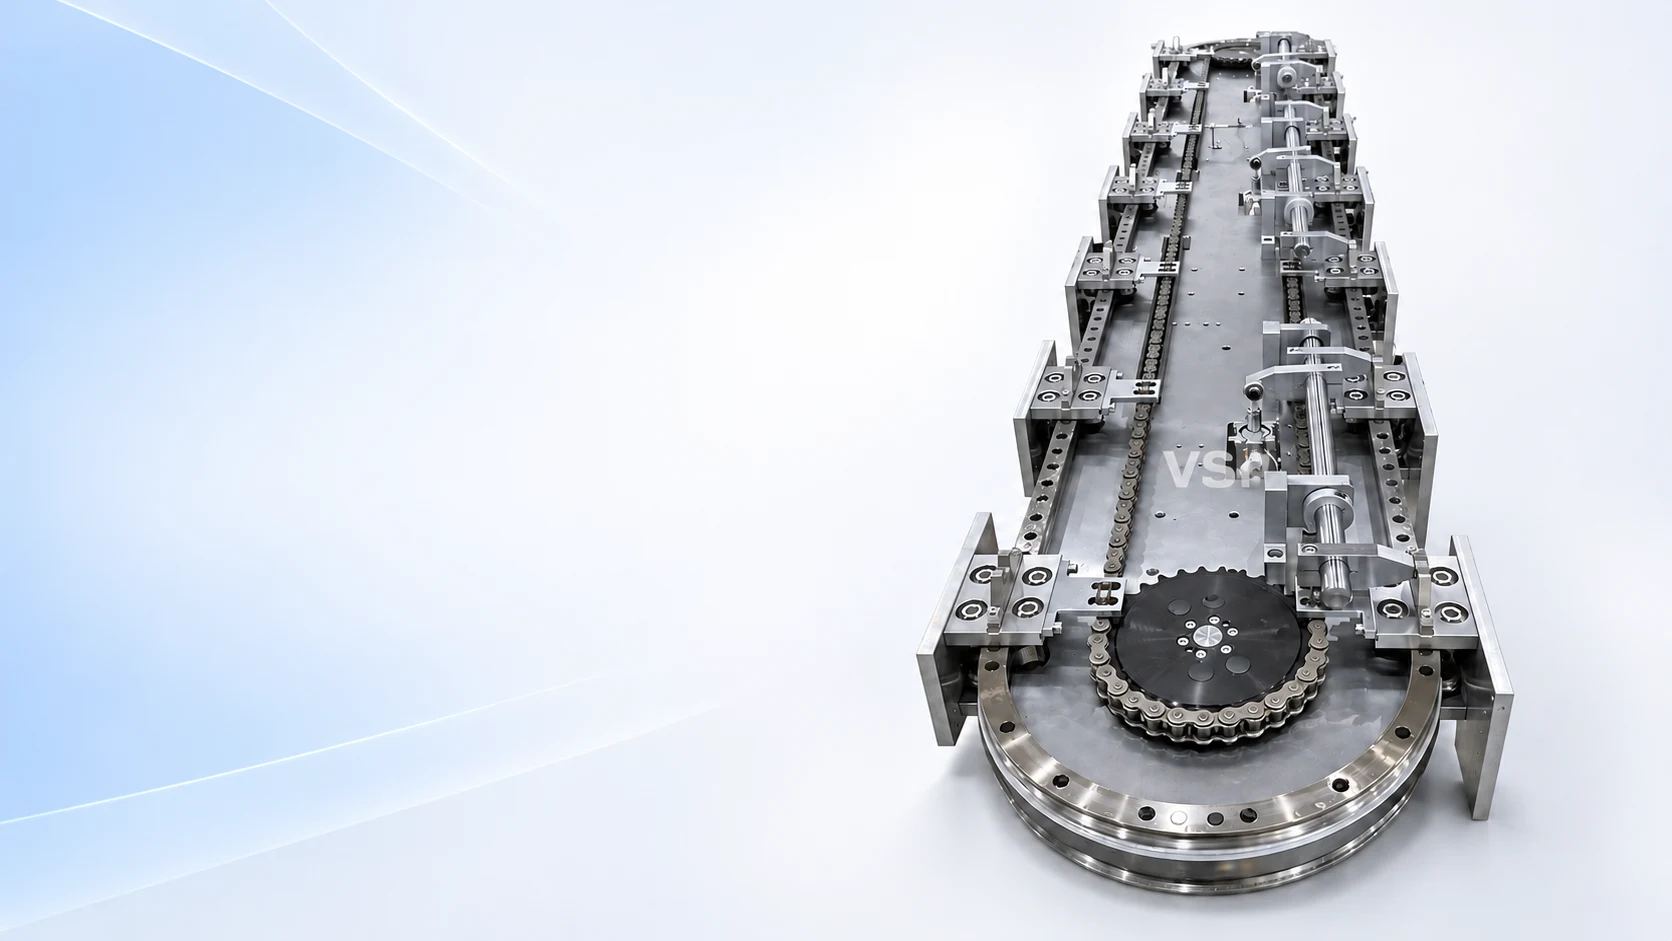
 Welchen Einfluss haben Belastung, Geschwindigkeit, Taktzeit und Anzahl der Schlitten auf die Auswahl der Ringführungen?
Bei der Auswahl ringförmiger Führungsschienen treten Belastung, Geschwindigkeit, Takt und Anzahl der Schlitten häufig gemeinsam in Erscheinung, es handelt sich jedoch nicht um vier Parameter, die separat bestimmt werden können.
Wenn beispielsweise die Last zunimmt, müssen der Antriebsspielraum, die Schlittenkraft und der Werkzeugschwerpunkt erneut überprüft werden; Nach Erhöhung der Zykluszeit kann nicht nur die Laufgeschwindigkeit erhöht werden, sondern auch, ob Beschleunigung, Verzögerung, Verweildauer, Positionierung und Prozesswartezeit übereinstimmen. Mit zunehmender Anzahl der Schlitten ändern sich auch die Anordnung der Arbeitsstationen, die Werkzeugabstände und der Rücklaufraum entsprechend.
Daher sollte bei der Auswahl zunächst der eigentliche Prozess geklärt und dann die Führungsschienenführung und das Antriebsschema festgelegt werden.
Bei der Bestätigung der Belastung sollten Sie nicht nur „wie viele Kilogramm des Produkts“ angeben, sondern auch das Gewicht aller folgenden Teile an den Werkzeugen, Vorrichtungen, Vorrichtungen und Schlitten berücksichtigen.
Es ist wichtig, die folgenden Inhalte zu überprüfen:
Bei gleichem Gesamtgewicht ist bei unterschiedlicher Lage des Schwerpunktes auch die Belastung von Führungsschiene und Gleitaufnahme unterschiedlich. Wenn das Werkzeug groß ist oder der Schwerpunkt erweitert ist, wird empfohlen, in der Planungsphase Werkzeugzeichnungen oder -abmessungen bereitzustellen und die Schlittenkonfiguration und Installationsmethode von Technikern bestätigen zu lassen.
Die Geschwindigkeit ist ein Parameter während des Betriebs der Führungsschiene, und die Zykluszeit ist die Gesamtzeit, die das Produkt benötigt, um einen Zyklus abzuschließen oder in die nächste Station einzutreten.
Der eigentliche Beat einer Workstation besteht in der Regel aus folgenden Teilen:
Daher muss eine einfache Erhöhung der Geschwindigkeit nicht zwangsläufig zu einer Verkürzung des tatsächlichen Produktionszyklus führen. Gerade bei Projekten mit häufigen Starts und Stopps und hohen Positionierungsanforderungen sind Betriebskurve, Fahrweise und Positionierungsschema oft wichtiger als die Höchstgeschwindigkeit.
Wenn der Projektzyklus hoch ist, empfiehlt es sich, die Leistung pro Minute, die Einzelbewegungsdistanz, die Verweildauer und die tägliche Laufzeit zu klären, anstatt nur zu sagen: „Hoffen, je früher, desto besser“.
Die Anzahl der Folien hängt in der Regel von der Anzahl der Arbeitsplätze, dem Produktabstand und dem Prozessablauf ab.
Beispielsweise kann bei der zyklischen Förderung mit mehreren Stationen jeder Schlitten einem Werkzeugsatz entsprechen, oder es kann eine Situation vorliegen, in der eine Station kontinuierlich mehrere Schlitten verarbeitet. Nachdem die Anzahl der Folien erhöht wurde, muss gleichzeitig Folgendes bestätigt werden:
Je mehr Folien, desto besser. Eine unzureichende Menge beeinträchtigt die Verbindung zur Arbeitsstation, während eine übermäßige Menge die Komplexität von Layout, Steuerung und Wartung erhöhen kann. Sie sollte zunächst anhand des Prozesszyklus und der Anzahl der Arbeitsplätze berechnet und dann anhand der Platzverhältnisse vor Ort bestätigt werden.
Bei tatsächlichen Projekten kann eine vorläufige Beurteilung vorgenommen werden, indem man sie entsprechend den Arbeitsbedingungen in mehrere Kategorien einteilt.
Für diese Art von Projekten wird empfohlen, zunächst die Belastung des einzelnen Schlittens, den Schwerpunkt des Werkzeugs, die Führungsschienenführung und den Installationsraum zu überprüfen. Reservieren Sie nicht nur anhand der Mittengröße der Führungsschiene, sondern berechnen Sie auch den maximalen Hüllbereich des Werkzeugs während des Betriebs.
Neben der Bestätigung der Geschwindigkeit muss bei solchen Projekten auch die Überprüfung der Beschleunigung und Verzögerung, der Positionierungsmethode, des Antriebsmodus und der Dauerlaufzeit im Mittelpunkt stehen. Ein reibungsloser Betrieb und eine zuverlässige Positionierung sind meist wichtiger als das bloße Streben nach Höchstgeschwindigkeit.
Bei solchen Projekten sollte zunächst die Bearbeitungszeit jeder Station geklärt und dann die Anzahl und der Abstand der Folien bestimmt werden. Es ist notwendig, gleichzeitig die Werkzeuggröße, die Be- und Entladeposition, die Inspektionsstation und den Rückgabebereich zu berücksichtigen.
Für nicht standardmäßige Routen wie Ellipsen, Rechtecke, Kreise und Bogenverbindungen sollten auch der Lageplan, Geräteschnittstellen und Informationen zu umgebenden Störungen bereitgestellt werden. Auch Standorte mit hohen Temperaturen, Staub, Feuchtigkeit oder Reinigungsbedarf müssen im Vorfeld abgeklärt werden.
Um die Effizienz der Planbestätigung zu verbessern, empfiehlt es sich, bei der Kommunikation folgende Informationen vorzubereiten:
Je vollständiger die Informationen sind, desto einfacher ist es, Routing-, Last- oder Installationsinterferenzprobleme frühzeitig zu beseitigen und spätere Zeichnungsänderungen und Debugging-Arbeiten zu reduzieren.
Die Auswahl runder Führungsschienen kann nicht nur von der Belastung, der Geschwindigkeit oder der Führungsschienengröße abhängen. Die Belastung bestimmt die Kraftbasis, Geschwindigkeit und Rhythmus bestimmen die Betriebsanforderungen und die Anzahl der Schlitten beeinflusst die Anordnung des Arbeitsplatzes und die allgemeine Zirkulationsmethode.
Es wird empfohlen, den Produktzirkulationsweg, die Werkzeuggröße, die Anzahl der Arbeitsstationen und den Zielrhythmus entsprechend dem Prozess zu bestimmen und dann die Führungsschienenroute, den Fahrmodus, die Schlittenkonfiguration und den Positionierungsplan basierend auf dem tatsächlichen Layout zu bestätigen.
Befindet sich das Projekt noch in der Planungsphase, können Sie sich zunächst über das Online-Auswahlsystem ringguide zur Vorabprüfung anmelden. Nach Beginn des Gerätedesigns wird empfohlen, ein Layoutdiagramm, Last, Zykluszeit und Werkzeuginformationen bereitzustellen. Die Techniker werden den Plan dann anhand der tatsächlichen Arbeitsbedingungen bestätigen.
Verwandte Inhalte
Online-Auswahlsystem für Ringführungsschienen
Wie wählt man zwischen Ketten- und Riemenringführungsschienen? Belastung vs. Schlag

Präzisionsfördertechnik · Produkte und Service
Produkte
Ketten-RingführungenZahnriemen-RingführungenGliederfördererBogen- und LinearführungenMagnetschwebefördererKurbel-Koppel-RingführungenÜber uns
UnternehmenBetriebseinblickeZertifikate VideosAnwendungenAnwendungen
Automobil und neue Energien Präzisionselektronikmontage UnterhaltungselektronikMedizintechnikNeue EnergienPräzisionsdosierungNachrichten
Unternehmensnews Branchennews NachrichtenKontakt
Kontaktdaten WhatsApp Business
Kontaktdaten+86 18912659251
Links: