 Für wie viele Arbeitsplätze sind Ellipsenringführungen geeignet? Wie ermittelt man die Anzahl der Gleitsitze?
Die elliptische Ringführung ist für mehrere Arbeitsplätze geeignet und es gibt keine feste Antwort. Die Anzahl der Arbeitsstationen wird durch die Prozessschritte bestimmt und die Anzahl der Schlitten muss gleichzeitig der Zykluszeit, der Werkzeuggröße, der Verweilzeit und dem Rücklaufraum entsprechen. Eine Schätzung nur auf der Grundlage der Länge der Führungsschiene oder des Standorts, der vor Ort platziert werden kann, führt häufig zu überfüllten Arbeitsplätzen, Störungen beim Be- und Entladen oder zu keinem Spielraum im Rücklaufbereich.
In der Planungsphase können Sie zunächst die „Anzahl der Arbeitsplätze“ und die „Anzahl der verschiebbaren Sitze“ separat bestätigen und diese dann anhand der Grundrisszeichnung überprüfen.
Die Anzahl der Arbeitsplätze bezieht sich auf die Anzahl der für den Prozess erforderlichen Bedienpositionen wie Beladen, Montieren, Testen, Entladen usw.; Die Anzahl der Schlitten bezieht sich auf die Anzahl der Träger, die tatsächlich die Werkzeuge tragen und auf der Förderstrecke zirkulieren.
Bei einigen Projekten verwaltet eine Station nur einen Werkzeugsatz. Bei anderen Projekten muss eine Station mehrere Werkzeugsätze kontinuierlich verarbeiten oder leere Schlitten im Rückgabebereich aufbewahren. Es gibt keine Eins-zu-Eins-Entsprechung zwischen den beiden.
Vor der Festlegung sollten der Arbeitsinhalt und die Verweildauer jedes Arbeitsplatzes aufgeführt werden, sowie ob manuelles Be- und Entladen, Sichtkontrolle, Pressen oder Zwischenspeichern erforderlich sind. Nur so können wir feststellen, welche Arbeitsplätze zu Taktengpässen werden.
Das Ziel der zyklischen Förderung besteht nicht darin, die Führungsschiene mit der höchsten Geschwindigkeit laufen zu lassen, sondern den Vorgang in einem festgelegten Takt an jeder Station abzuschließen. Wenn die Verweilzeit einer bestimmten Station lang ist, muss dies normalerweise anhand der Gesamtprozessanordnung, der Parallelstation oder der Gleitzirkulationsmethode gelöst werden, anstatt einfach die Betriebsgeschwindigkeit zu erhöhen.
Wenn beispielsweise die Arbeitszeiten für Montage, Prüfung und Zuschnitt uneinheitlich sind, sollten Sie sich auf die Bestätigung konzentrieren:
1. Welcher Arbeitsplatz benötigt am längsten?
2. Muss der Schiebesitz bleiben, nachdem er angebracht ist?
3. Ob ein Parallelbetrieb von Front- und Heckarbeitsplätzen zulässig ist;
4. Kann das Rückgabesegment gepuffert oder ohne Last zurückgegeben werden?
5. Wird das Starten, Stoppen, Positionieren sowie Be- und Entladen zusätzliche Zeit in Anspruch nehmen?
Geschwindigkeit ist der Betriebsparameter und Takt ist die Gesamtzeit, die zum Abschließen eines Zyklus benötigt wird. Auf den Unterschied zwischen den beiden kann verwiesen werden„Wie wählt man eine kreisförmige Führungsschiene aus? Checkliste für Belastung, Zyklus, Layout und Treiberüberprüfung“.
Bei der Bestimmung der Anzahl der Folien kann man nicht nur auf die Größe des Folienkörpers achten. Was wirklich reserviert werden muss, ist der maximale Umfang an Werkzeugen, Produkten, Vorrichtungen, Sensoren und Kabeln während des Betriebs.
Wenn der Abstand zwischen benachbarten Werkzeugen zu gering ist, ist es wahrscheinlich, dass es an Ecken, in manuellen Arbeitsbereichen oder an Be- und Entladestellen zu Störungen kommt. Bei Werkzeugen mit verlängerten Vorrichtungen, Drehmechanismen oder größeren Produkten sollte auch der Abstand zwischen dem geraden Liniensegment und dem Bogensegment entsprechend der maximalen Gesamtgröße überprüft werden.
Es wird empfohlen, im Layout-Diagramm Folgendes zu markieren:
1. Die Länge, Breite, Höhe und maximale Ausfahrposition des Werkzeugs;
2. Mindestsicherheitsabstand zwischen benachbarten Rutschen;
3. Arbeitsbereich für Bediener, Roboter oder Prüfgeräte;
4. Die mögliche Sweep-Reichweite bei der Wende;
5. Lage der Sensoren, Anschläge und Schutzvorrichtungen.
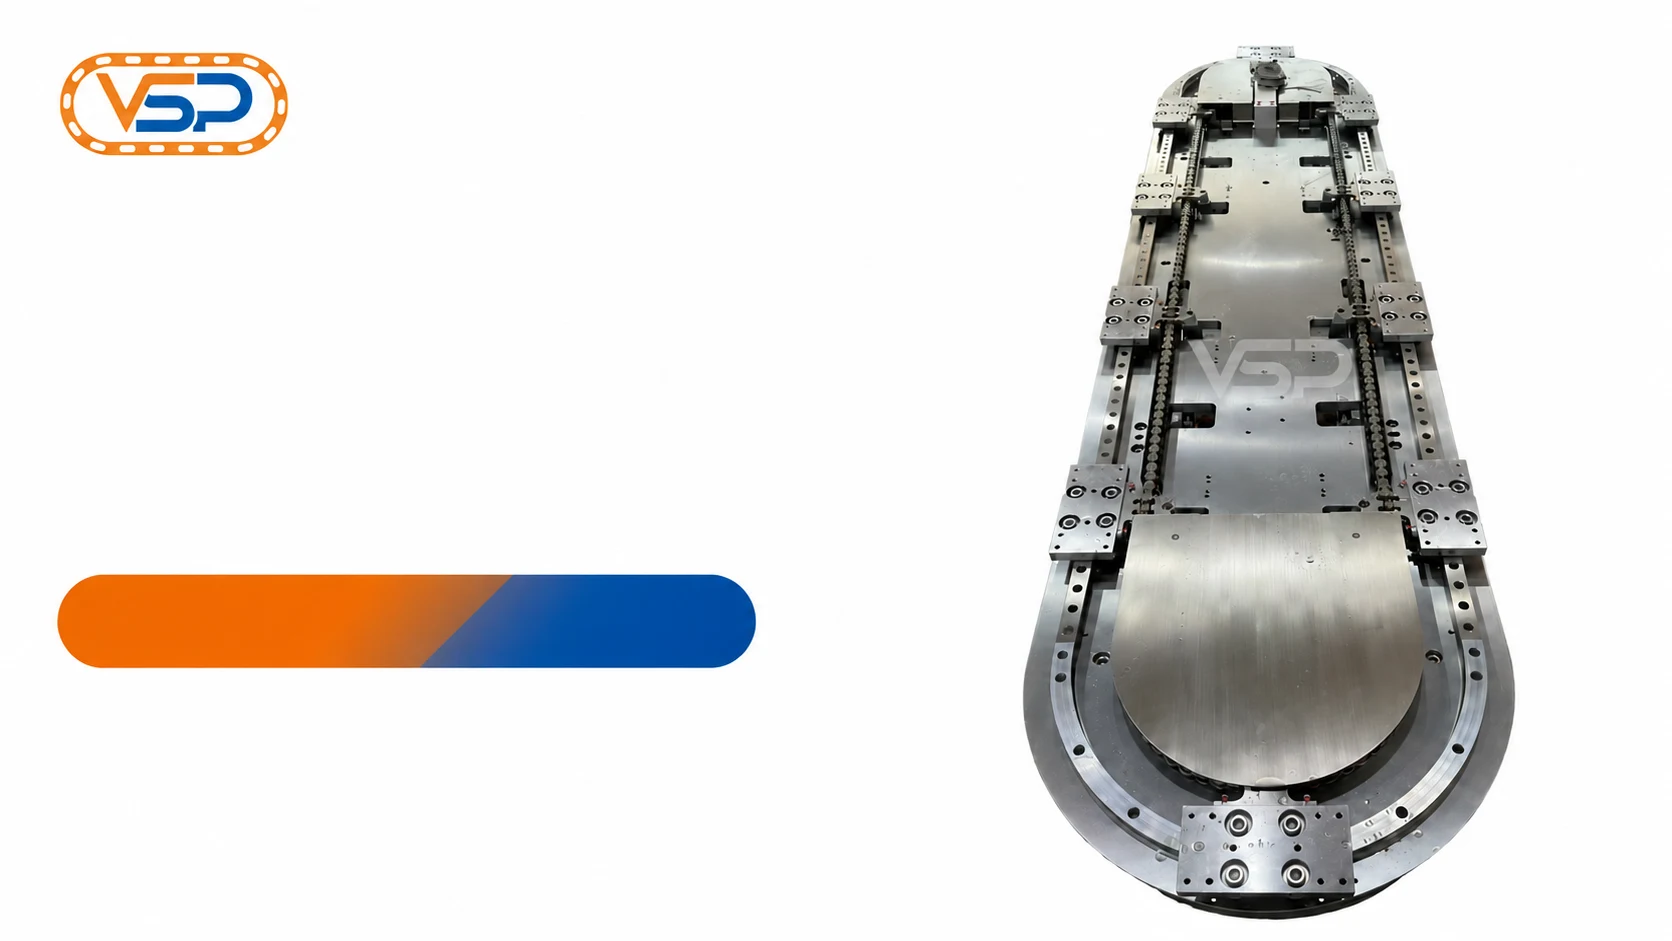
Der elliptische Aufbau besteht in der Regel aus zwei geraden Prozessabschnitten und Wendeabschnitten an beiden Enden. Bei der Planung können nicht alle Flächen Arbeitsplätzen zugewiesen werden. Auch Rückfahrt, Be- und Entladen sowie Wartung müssen reserviert werden.
Insbesondere bei Geräten, die manuelles Aufnehmen und Platzieren, Be- und Entladen durch Roboter oder Online-Inspektion erfordern, sollte sichergestellt werden, dass der Arbeitsbereich die laufenden Werkzeuge nicht beeinträchtigt. Wenn später der Abstand zwischen den Folien verringert wird, um „mehr Stationen unterzubringen“, erhöht sich in der Regel die Schwierigkeit des Debuggens.
Zur Vorauswahl bzw. Layoutbestätigung empfiehlt es sich, folgende Informationen vorzubereiten:
1. Prozessablauf: Welche Arbeitsplätze werden zum Beladen, Montieren, Testen und Entladen benötigt;
2. Rhythmusanforderungen: Die Aktionszeit jeder Station und ob sie angehalten werden muss;
3. Angaben zur Arbeitsausrüstung: Gesamtabmessungen, Gewicht, Schwerpunkt und maximaler Auszugsbereich;
4. Platz vor Ort: verfügbare Länge und Breite, Installationsrichtung und Standort der Peripheriegeräte;
5. Positionierungs- und Fahranforderungen: ob häufiges Starten und Stoppen, Positionierung, Synchronisierung oder Caching erforderlich sind;
6. Layoutzeichnung oder CAD: Wird zur Überprüfung von Wendungen, Rückgaben und Wartungsräumen verwendet.
Je vollständiger diese Daten sind, desto leichter lassen sich Konflikte zwischen der Anzahl der Arbeitsplätze, dem Abstand zwischen den Schlitten und der Antriebsmethode frühzeitig erkennen, um eine Anpassung des Layouts nach der Installation der Geräte zu vermeiden.
Die Anzahl der Stationen für die elliptische ringförmige Führungsschiene muss zunächst durch den Prozessablauf und -rhythmus bestimmt werden. Die Anzahl der Schlitten wird dann auf der Grundlage des Werkzeugraums, des Rückhubs und des Lade- und Entladeraums berechnet. Es wird nicht empfohlen, vor der Bestätigung der Werkzeugausstattung und des Layouts direkt die Anzahl der Stationen oder Schlitten basierend auf der Länge der Führungsschiene anzugeben.
Wenn sich das Projekt noch in der Planungsphase befindet, können Sie zunächst das Online-Auswahlsystem für Rundführungsschienen nutzen, um das Vorscreening abzuschließen; Nach Eingabe des Geräteentwurfs wird empfohlen, die Layoutzeichnung, Werkzeuginformationen und Rhythmusanforderungen einzureichen, und die Techniker werden dies anhand der tatsächlichen Arbeitsbedingungen bestätigen.
Verwandte Inhalte
Online-Auswahlsystem für Ringführungsschienen
Wie wählt man zwischen Ketten- und Riemenringführungsschienen?

Präzisionsfördertechnik · Produkte und Service
Produkte
Ketten-RingführungenZahnriemen-RingführungenGliederfördererBogen- und LinearführungenMagnetschwebefördererKurbel-Koppel-RingführungenÜber uns
UnternehmenBetriebseinblickeZertifikate VideosAnwendungenAnwendungen
Automobil und neue Energien Präzisionselektronikmontage UnterhaltungselektronikMedizintechnikNeue EnergienPräzisionsdosierungNachrichten
Unternehmensnews Branchennews NachrichtenKontakt
Kontaktdaten WhatsApp Business
Kontaktdaten+86 18912659251
Links: