环形导轨属于非标定制程度较高的循环输送部件,选型是否准确,直接决定后续产线的节拍、定位精度与运行噪音。以下步骤按工程实践顺序梳理,供设备选型阶段参考。
先固化工艺输入:需要多少个工位、单工位承载多少、要求的生产节拍(秒/件)、工位停止时的定位精度要求、以及现场环境(是否有粉尘、油污、洁净度要求、温度范围)。这几项是后续所有选型计算的输入基准,缺一项都会导致方案反复。
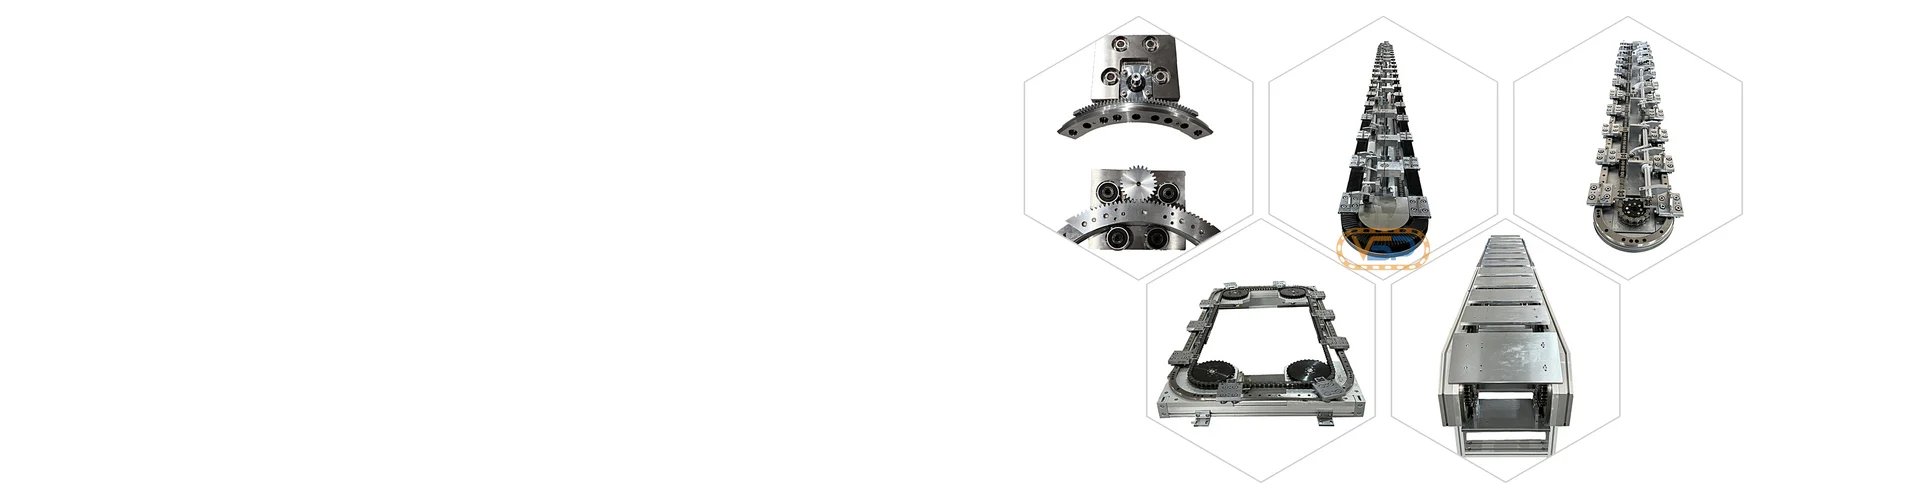
常见形式包括椭圆形、矩形环形、圆形回转、以及直线段与圆弧段组合的异形布局。长直线段通常布置工位,圆弧段用于换边回转。布局形式决定了直线导轨与圆弧导轨的配比,也决定设备外形尺寸能否放进预留场地。
T轨与V轨是两类常见截面。V型截面的滚轮与导轨呈V形接触,具备一定的自定心特性,常用于对侧向约束有要求的场合;T型截面结构紧凑,适配空间受限的机型。具体选型需结合承载方向、侧向力与安装基准面确定。
驱动方式决定了系统的速度、噪音与维护特性,常见有同步带传动、链条传动、凸轮连杆驱动与磁悬浮驱动四类,各有适用边界,详见《环形导轨驱动方式怎么选》专文对比。
滑座数量通常与工位数一致,圆弧段规格需与导轨截面、转弯半径匹配。在圆弧导轨部件中,不同规格对应不同的承载与回转半径区间,选型时应与主轨道保持同一系列,避免混装导致运行干涉。
环形导轨系统要实现工位重复定位,通常需配置二次定位机构。对噪音要求严格的场合,优先选用电推式(伺服)定位,运行噪音主要为轻微的伺服电机声;若可接受常规气动噪音,则可选用气缸式定位,并通过降低气压、适当延长定位动作时间来抑制冲击噪音。
建议将上述项固化为一页技术确认表:工位数、节距、单工位负载、节拍、定位方式、驱动方式、导轨截面与规格、外形尺寸约束、环境条件。该清单既是内部评审依据,也是与制造商沟通的完整输入,可显著减少往返确认次数。
说明:本文为通用选型流程整理,具体承载、精度与节拍数值需结合实际工况评估,以技术确认为准。